
MasterValve : L’innovation qui garantit le succès dans l’emballage du café
Depuis des années, l’industrie de l’emballage du café fait face à un défi commun : concilier la nécessité de conserver la fraîcheur hermétique avec la demande d’une production efficace et durable. Chez Masterpack, nous avons toujours cru que l’innovation est la clé pour relever ces défis, et notre MasterValve breveté en est la preuve.
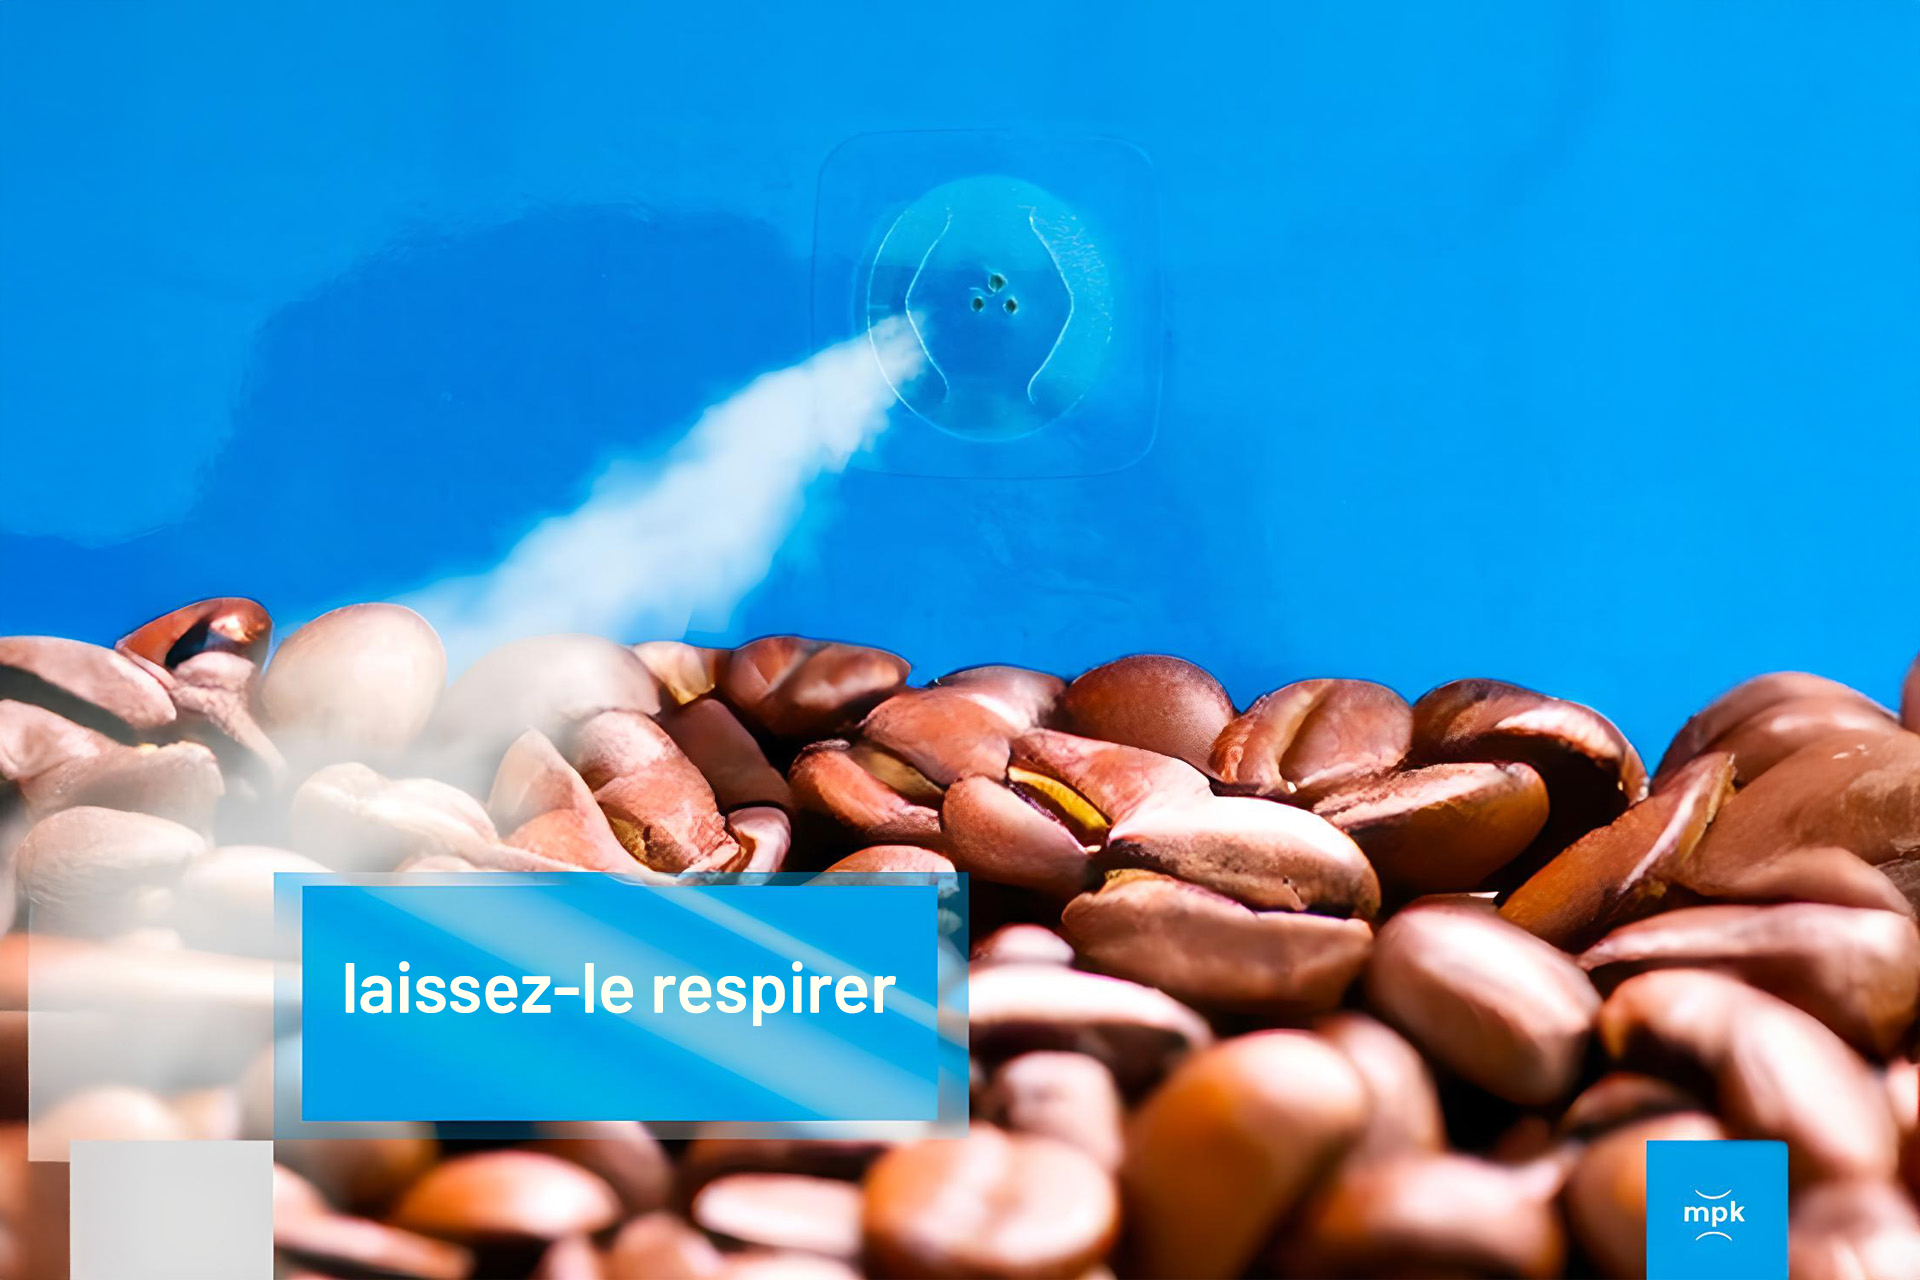
Initialement développé en 2010 comme valve pour la cuisson au micro-ondes, nous avons depuis perfectionné MasterValve pour en faire la solution ultime pour l’emballage du café. Contrairement aux anciennes valves à bouton obsolètes qui créent souvent des goulots d’étranglement en production, notre système présente l’avantage unique d’être pré-appliqué sur la bobine. Ce design simple mais ingénieux augmente considérablement la vitesse des machines d’emballage, permettant un cycle de production plus rapide, fluide et efficace.
Les avantages de MasterValve sont un véritable « jackpot » sous tous les angles. C’est une solution pratique qui simplifie votre processus de production. C’est économique, offrant un coût bien inférieur aux systèmes anciens. Surtout, c’est un triomphe écologique. L’emballage peut être certifié entièrement recyclable, un atout majeur sur un marché mondial de plus en plus tourné vers les solutions vertes et l’élimination des déchets. En garantissant la longévité de la fraîcheur du café, notre valve contribue également à réduire le gaspillage alimentaire.
L’industrie de la torréfaction du café a adopté MasterValve comme une véritable révolution. Avec trois brevets internationaux, il représente un élément central de notre engagement à repousser les limites de la technologie de l’emballage. Chez Masterpack, nous sommes extrêmement fiers de cette invention et de son succès continu.